20kHz 1000W Ultrasonic Sonochemistry Reactor for Liquid Processing
20kHz 1000W Ultrasonic Sonochemistry Reactor enables efficient liquid processing and nano dispersion. Our manufacturer factory supplies reliable ultrasonic systems for laboratories.
- Wide range of applications across multiple industries
- Crushing / extraction with precise nanoscale control
- RS-485 communication with device addressing and temperature sensor support
- 4.3-inch high-definition touchscreen
Ultrasonic Sonochemistry Reactor Description
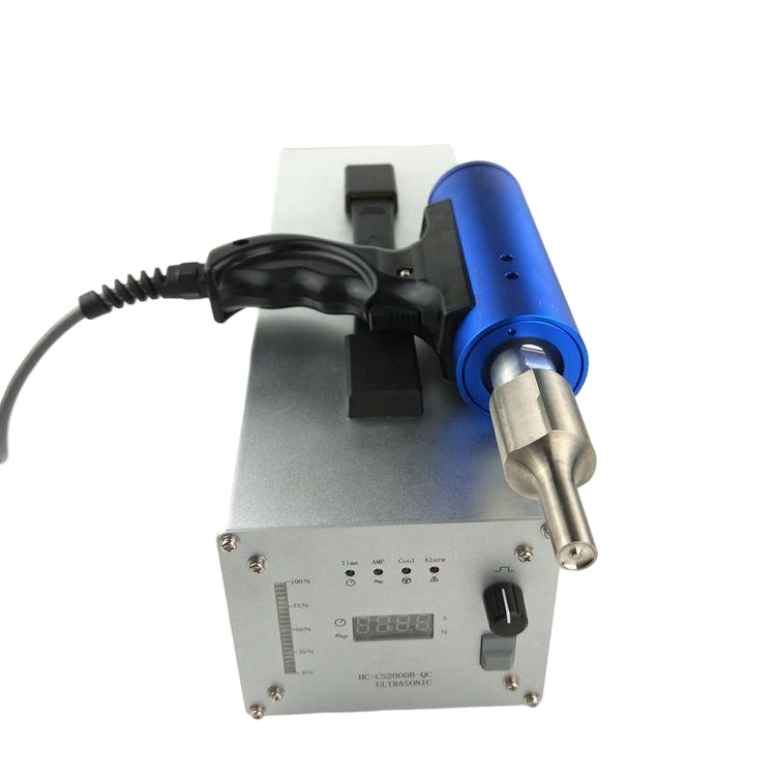
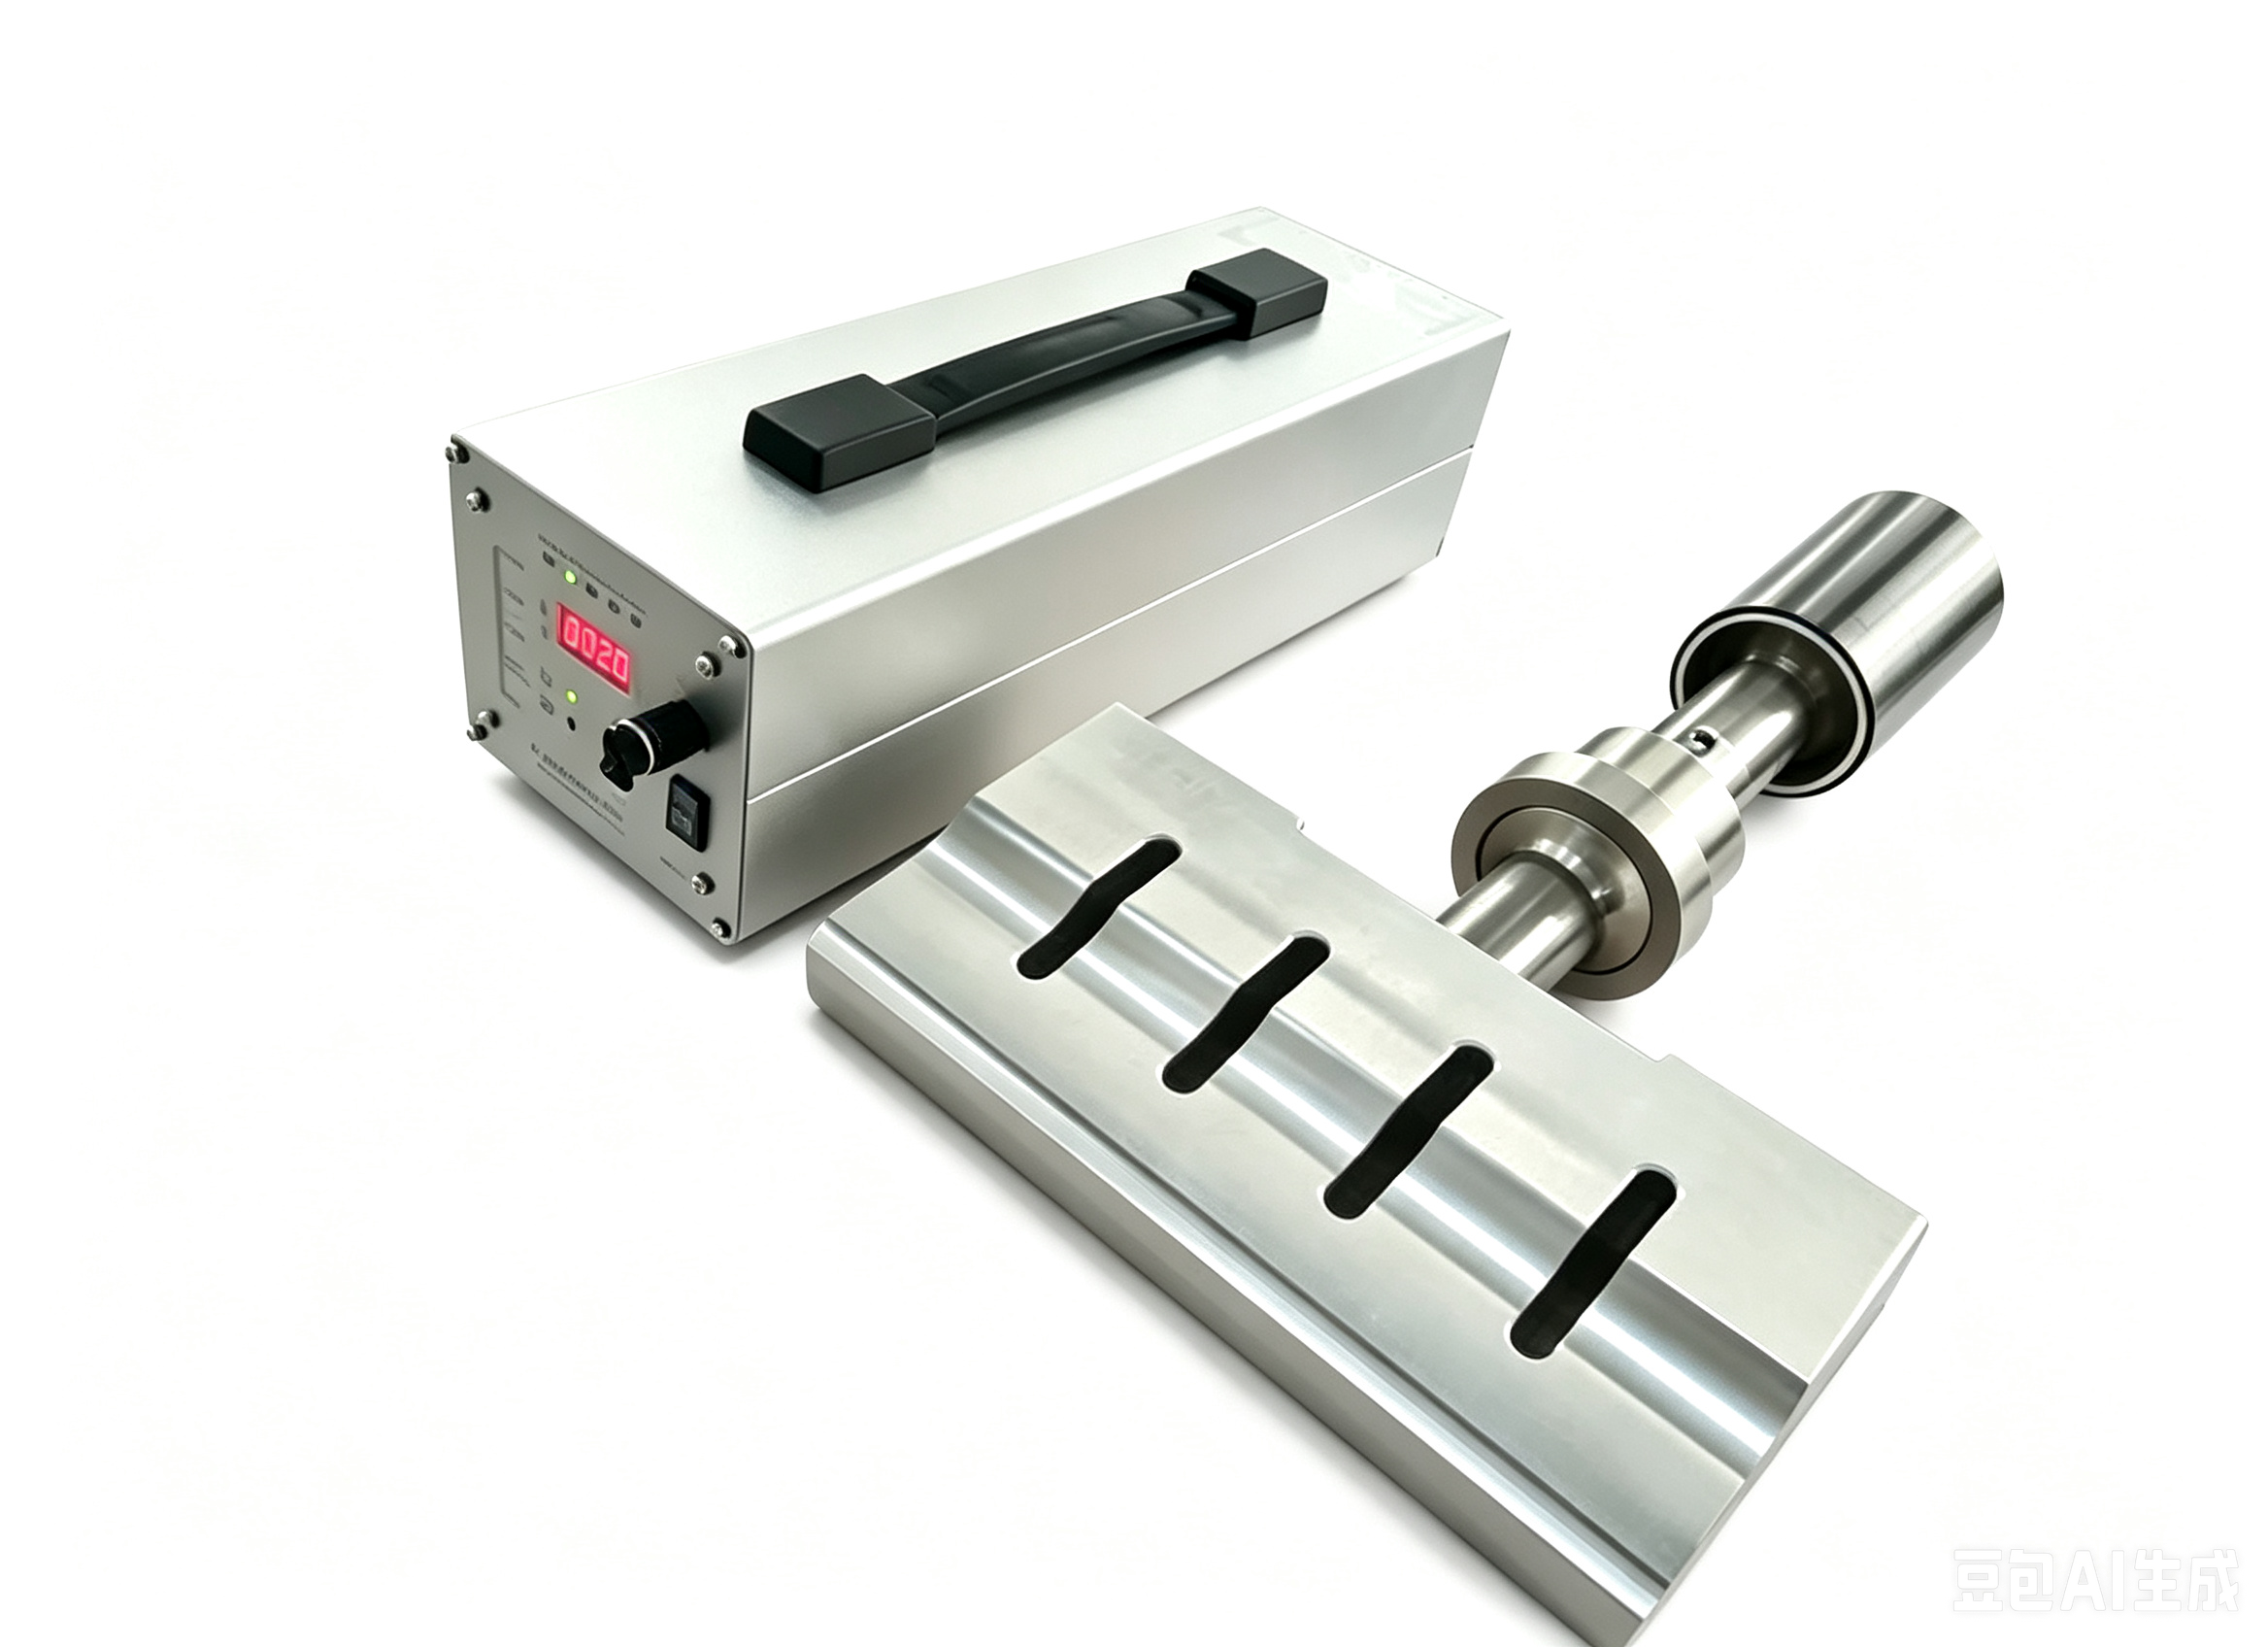
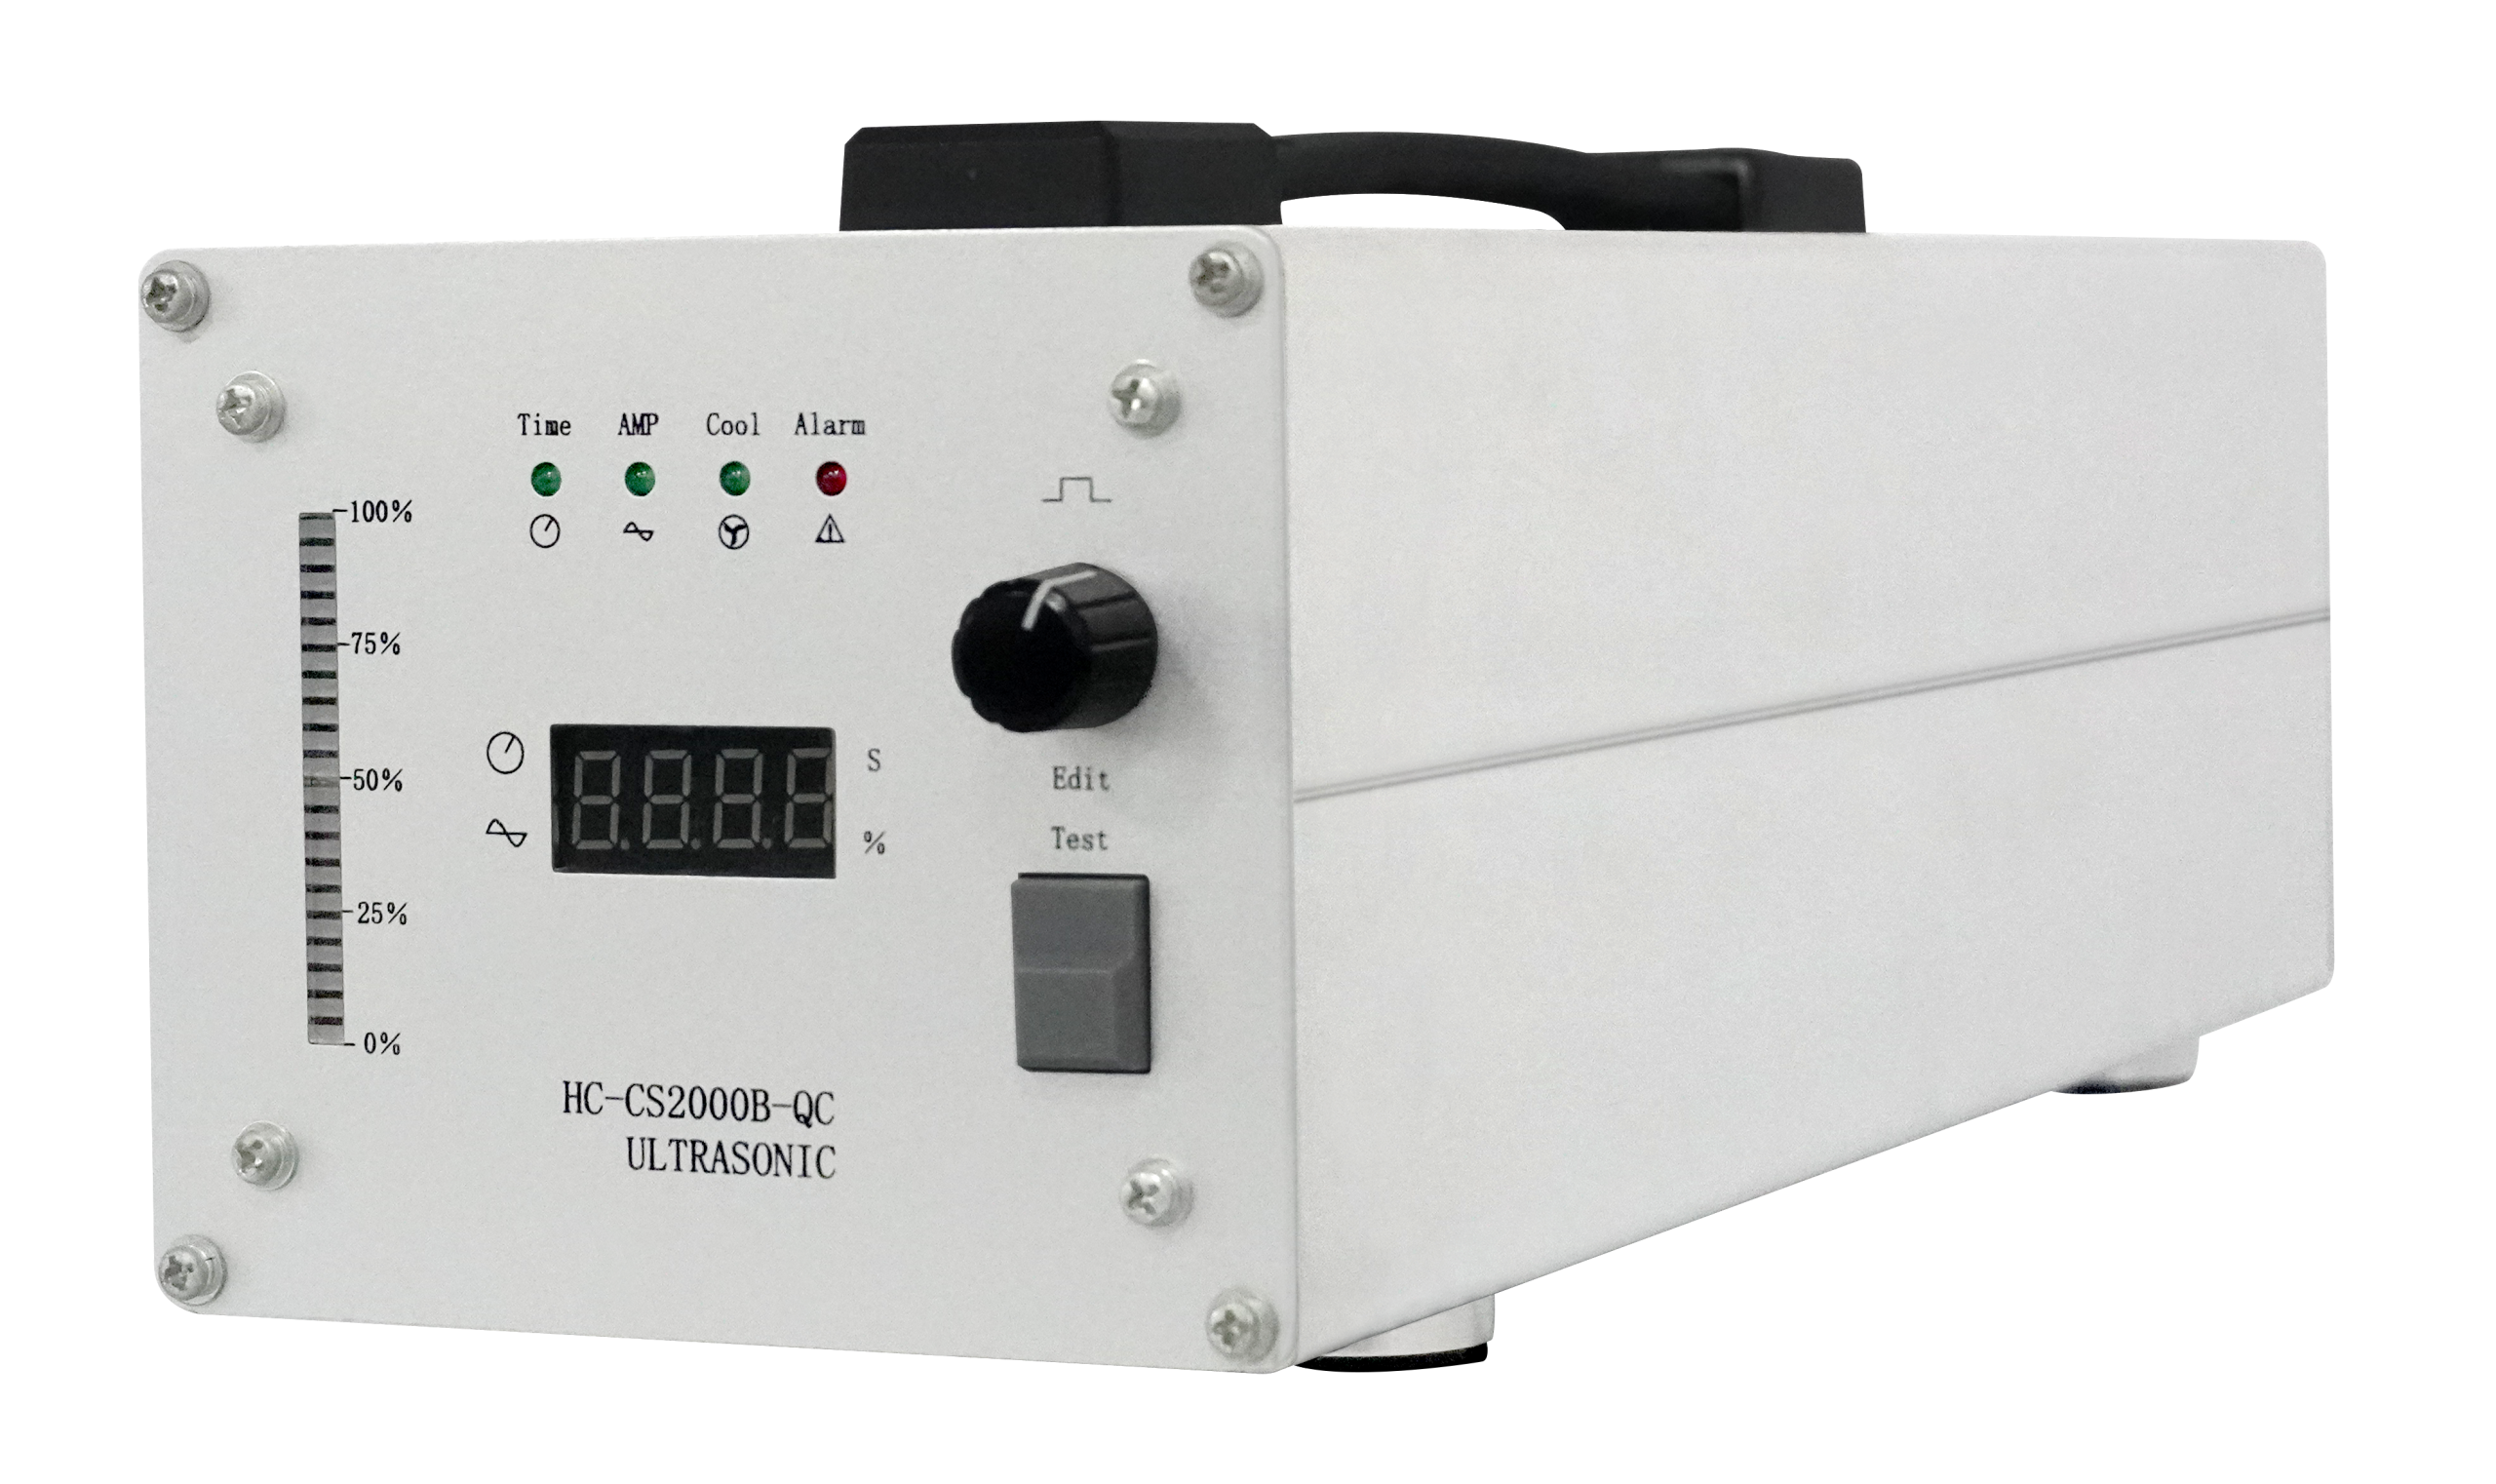
Our company is a professional manufacturer and supplier of high-efficiency ultrasonic processing equipment. The 20kHz 1000W Ultrasonic Sonochemistry Reactor is designed for liquid mixing, nano-dispersion, emulsification, and extraction. With digital control and a compact generator size of 33×22.5×11 cm, it provides stable cavitation and precise processing. Widely used in laboratories, chemical processing, and water treatment industries, this ultrasonic system helps factories and distributors improve reaction efficiency, reduce processing time, and achieve reliable large-scale production performance.
Detail Display

Ultrasonic Sonochemistry Reactor Data Sheet
| Item | Specification / Description |
| Product Name | Ultrasonic Sonochemistry Reactor |
| Frequency | 20 kHz |
| Power | 1000 W |
| Touchscreen Display | 4.3-inch high-definition touch screen for easy monitoring and parameter adjustment. |
| Weight | 7 kg |
| Generator Size | 33 × 22.5 × 11 cm |
| Communication Interface | RS485 communication interface with device address configuration and temperature sensor integration. |
| Precision Control | Precise nano-level control for crushing, extraction, dispersion, and emulsification processes. |
Looking for support ?
Contact us today to discuss your Ultrasonic Sonochemistry application, get technical support, and request a customized quotation for your production line.
Ultrasonic Sonochemistry Reactor Applications

The Ultrasonic Sonochemistry System is widely used for ultrasonic liquid processing such as mixing, emulsification, extraction, dispersion, and cell disruption. High-intensity ultrasonic cavitation improves reaction efficiency and material processing performance.
It is suitable for powder dissolution, oil-water emulsification, nanoparticle dispersion, biological cell disruption, herbal extraction, and liquid degassing. This ultrasonic processing technology is widely applied in laboratories, chemical processing, food production, pharmaceutical extraction, and advanced material industries.